Tag: Gamybos automatizavimas

  • Robotas už 200 tūkst. zlotų – tik pradžia: robotizuota darbo vieta gali kainuoti iki 1,5 mln.

    Pramoninis robotas gali kainuoti apie 200 tūkst. zlotų, tačiau tai dažnai tėra pradinis čekis – visa robotizuota darbo vieta gamykloje gali atsieiti iki 1,5 mln. zlotų. Kartu su įranga, integracija ir pasirengimu įmonei tai virsta investicija, kurią būtina skaičiuoti gerokai plačiau nei vien roboto pirkimą.

    Apie tai, kaip įmonėms planuoti robotizaciją ir kokios realios išlaidos slepiasi už blizgančios „naujos technologijos“ etiketės, interviu WNP pasakojo „APA Group“ prezidentas Arturas Pollakas. Jo teigimu, robotizacija nėra „atsuktuvo“ pirkimas – tai technologijos diegimas, kuris turi atlikti konkrečią funkciją ir keisti gamybos procesą.

    Robotai geriausiai atsiskleidžia ten, kur užduotys yra pasikartojančios, reikia didelio tikslumo ir greičio arba darbo sąlygos žmogui būtų nesaugios – pavyzdžiui, dulkėtoje, pavojingoje aplinkoje. Tokiose vietose robotas gali dirbti stabiliai, laikydamas tą patį tempą ir kokybę.

    Vis dėlto vien roboto kaina dar neatsako į svarbiausią klausimą: ar investicija atsipirks. Skaičiuojama, kad priklausomai nuo gamybos intensyvumo ir proceso pobūdžio, atsipirkimas gali trukti nuo 6 mėnesių iki 2,5 metų, tačiau tam reikia aiškaus plano, tikslų ir pasiruošimo.

    Už ką mokama, kai perkamas „robotas“

    Pasak A. Pollako, pats robotas dažniausiai kainuoja apie 20–50 tūkst. eurų. Tačiau kad jis realiai pradėtų atlikti darbą, reikia papildomos įrangos – pavyzdžiui, griebtuvo, elementų padavimo ar pernešimo sistemų, aplikatorių, kartais ir kitų priedų.

    Prie šių išlaidų prisideda integravimo darbai: roboto pritaikymas konkrečiam procesui, programavimas, saugos sprendimai, įrenginių suderinimas su esama linija. Todėl pilnas robotizuotas „post’as“ gali kainuoti apie milijoną zlotų ar net iki 1,5 mln. zlotų.

    Dar viena svarbi detalė – ne kiekvienai įmonei robotas iškart „įsistato“ į dabartinę veiklą. Jei gamykla iki šiol robotų nenaudojo, gali tekti keisti organizaciją: prireikti žmonių, kurie suprastų robotų darbą, taip pat vietinio serviso ir reguliarios priežiūros.

    Kada robotizacija labiausiai pasiteisina

    Robotizacijos nauda aiškiausiai matoma, kai gamybos procesas yra serijinis, o produktas – pasikartojantis. Kuo daugiau tokios rutinos ir kuo mažiau „rankų darbo improvizacijos“, tuo lengviau pasiekti greitesnį atsipirkimą.

    A. Pollakas pateikė pavyzdį iš maisto pramonės: jei ant konvejerio juda saldainiai ir per sekundę reikia tiksliai paimti produktą bei įdėti į konkrečią vietą dėžutėje jo nepažeidžiant, žmogui išlaikyti tokį tempą ir tikslumą itin sudėtinga. Robotams tokio tipo užduotys – viena stipriausių sričių.

    Pasak jo, greitis šiandien tampa konkurenciniu pranašumu: jei viena įmonė užsakymą įvykdo per 48 valandas, o konkurentas – per 24, dalis užsakymų gali „išeiti“ pas greitesnį tiekėją. Todėl automatizacija ir robotizacija dažnai vertinama kaip būdas sutrumpinti gamybos ir pristatymo laiką.

    Vien noras būti „moderniems“ nepakanka

    Pašnekovas pabrėžė, kad į robotizaciją nereikėtų žiūrėti kaip į statuso simbolį. Jei žmonių darbas įmonėje pakankamas ir ekonomiškai pagrįstas, vien noras, kad „visi matytų robotą gamykloje“, nėra gera priežastis tokioms išlaidoms.

    Todėl prieš investuojant siūloma aiškiai apibrėžti: poreikį, biudžetą, tikslus, rizikas, logistiką ir lūkesčius. Tik turint šiuos „namų darbus“ įmanoma susidėlioti rodiklius ir įvertinti, ar įmonė robotizaciją gali sau leisti ir ar tai tikrai geras pasirinkimas.

    Planavimui gali padėti ir vadinamasis skaitmeninis dvynys – programinė įranga, leidžianti sumodeliuoti gamybos procesą kompiuteryje. Toks virtualus modeliavimas padeda iš anksto patikrinti, ar planuojamas sprendimas atitinka kriterijus ir kaip jis veiks realioje gamykloje.

    Galiausiai, net ir turint aiškų tikslą, svarbu pasirinkti kompetentingą integratorių ir užsitikrinti priežiūrą po diegimo: garantiją, galimybę plėsti sistemą, o kai kuriais atvejais – ir linijos sertifikavimą bei atitikties deklaracijas, susijusias su darbuotojų sauga.
  • Robotas kainuoja apie 50 tūkst. eurų, bet visa gamybos linija – iki 1,5 mln. zlotų

    Pramoninio roboto kaina dažnai siekia apie 20–50 tūkst. eurų, tačiau pilnai paruošta robotizuota gamybos vieta gali atsieiti nepalyginamai daugiau – net iki 1,5 mln. zlotų.

    Apie tai interviu WNP kalbėjo „APA Group“ vadovas Arturas Pollakas, pabrėžęs, kad robotizacija nėra paprastas įrenginio pirkimas – tai technologinis projektas, reikalaujantis aiškaus tikslo ir pasiruošimo.

    Pasak jo, robotai labiausiai pasiteisina ten, kur darbai kartojasi, būtinas greitis, tikslumas ir vienoda kokybė, arba kai sąlygos žmogui būtų pavojingos – pavyzdžiui, dulkėtoje, užterštoje aplinkoje.

    Investicijos atsipirkimas gali labai skirtis: vienais atvejais robotizuota darbo vieta „atsiperka“ per maždaug pusmetį, kitais – per dvejus ar dvejus su puse metų. Daug kas priklauso nuo gamybos intensyvumo ir procesų serijiškumo.

    Kodėl „vien roboto“ nepakanka

    Robotą galima įsigyti už palyginti aiškią sumą, tačiau tai tik pradžia. Kad jis realiai atliktų darbą gamyboje, reikia pritaikyto sprendimo: papildomos įrangos, tokios kaip griebtuvai, elementų padavimo ar pernešimo sistemos, aplikatoriai ir kita.

    Būtent šie integravimo sprendimai ir visa darbo vietos infrastruktūra dažnai išpučia biudžetą iki lygio, kurį įmonės ne visada įvertina iš anksto. Todėl, kaip akcentuoja A. Pollakas, svarbu ne tik „nusipirkti robotą“, bet ir suplanuoti, kaip jis bus įdarbintas konkrečiame procese.

    Jis taip pat atkreipia dėmesį, kad robotas gali dirbti kaip itin stabilus „darbuotojas“ – neserga, nepavargsta ir užduotis kartoja tol, kol yra maitinimas ir techninė būklė leidžia.

    Kur robotai atsiskleidžia labiausiai

    Kaip pavyzdį pašnekovas pateikia situacijas, kai gamyboje reikia labai greitos reakcijos – tarkime, per sekundę perkelti gaminį ir tiksliai jį padėti į konkrečią vietą jo nepažeidžiant. Tokiose užduotyse žmogui išlaikyti tą patį tempą ir tikslumą ilgą laiką yra itin sudėtinga.

    Anot jo, šiandien svarbi ne tik kokybė, bet ir pristatymo greitis: jei viena įmonė užsakymą įvykdo per 48 valandas, o konkurentas – per 24, užsakymai gali „nutekėti“ greitesniems. Dėl to automatizacija ir robotizacija dažnai siejama su gebėjimu pagaminti ir pristatyti greičiau.

    A. Pollakas mano, kad modernios technologijos tampa ypač reikšmingos įmonėms, kurios nori dirbti tarptautinėse tiekimo grandinėse ar orientuojasi į eksportą.

    Planavimas, organizacijos pokyčiai ir „skaitmeninis dvynys“

    Įmonėms, kurios iki šiol robotų nenaudojo, robotizacija gali reikšti ir vidinius pokyčius. Pašnekovas pabrėžia, kad gali prireikti darbuotojų, suprantančių robotų darbą, taip pat vietinio serviso ar partnerio, kuris atliktų priežiūrą ir periodines patikras.

    Prieš priimant sprendimą, pasak jo, verta aiškiai nusistatyti poreikius, biudžetą, tikslą, rizikas, logistiką ir lūkesčius, o tada susidėlioti rodiklius, leidžiančius įvertinti, ar robotizacija konkrečiu atveju apsimoka.

    Ruošiantis diegimui gali padėti vadinamasis skaitmeninis dvynys – programinė įranga, leidžianti virtualiai sumodeliuoti gamyklą ar gamybos procesą ir dar prieš realius pirkimus patikrinti, ar suplanuotas sprendimas atitinka keliamus kriterijus.

    Galiausiai, A. Pollakas pabrėžia ir integratoriaus vaidmenį: be įmonės, kuri profesionaliai įgyvendina projektą, svarbu turėti ir partnerį, galintį užtikrinti garantiją, plėtrą, o prireikus – atitiktį bei saugos dokumentus, patvirtinančius, kad sprendimas yra saugus žmonėms, dirbantiems šalia.

  • Taivano „Foxtron“ autobusai surenkami moduliais kaip „Lego“: gamykloje dirba robotai ir DI

    Taivano bendrovė „Foxtron“ elektrinius autobusus gamina itin neįprastai – jų surinkimą organizuoja modulių principu, kurį pati lygina su „Lego“ kaladėlėmis. Pagrindinis tikslas – daugiau lankstumo ir greitesnė gamyba, pasitelkiant robotus bei dirbtinį intelektą.

    Kaip rašoma portale WNP, tam skirtas neseniai atidarytas „Foxtron“ fabrikas Kaohsiunge, kuriame po vienu stogu sujungtos trys gamybos kryptys: e. autobusai, baterijų paketai ir elektriniai varikliai. Įmonė teigia, kad kokybės patikra vyksta realiu laiku, o gamybos procesas tikrinamas daugiau nei tūkstančiuose taškų.

    Poreikį tokiai gamybos apimčiai skatina ir Taivano valdžios planai iki 2030 metų viešojo transporto autobusus pakeisti elektriniais. Tokie tikslai reiškia augančią paklausą vietiniams gamintojams, kurie gali pasiūlyti ne tik transporto priemones, bet ir visą pavaros sistemą.

    „Foxtron“ atveju modulinis principas prasideda nuo aliuminio profilių, iš kurių formuojamas kėbulo karkasas: profiliai tvirtinami specialiuose šablonuose ir sujungiami varžtais. Tai leidžia išvengti nuolatinių matavimų ir standartizuoti surinkimą.

    Trijų ilgių autobusai vienoje linijoje

    Gamykloje numatyta galimybė toje pačioje linijoje surinkti trijų ilgių autobusus – nuo 7 iki 12 metrų. Autobuso važiuoklė padalinta į penkias sekcijas: viena jų yra pastovaus dydžio, o likusios gali būti pasirenkamos skirtingų variantų.

    Įmonė pabrėžia, kad toks „kaladėlių“ principas suteikia daugiau lankstumo. Kartu, naudojant robotus, jis gali sutrumpinti surinkimo laiką ir sumažinti kaštus.

    Moduliškumas, pasak gamintojo, taikomas ne tik kėbului – ir pavaros sistema (varikliai, baterijos bei energijos valdymas) sukurta taip, kad tiktų skirtingiems modeliams. Nurodoma, jog tą pačią bazę būtų galima pritaikyti įvairiems automobiliams – nuo autobusų iki lengvųjų komercinių ar lengvųjų automobilių.

    AGV vežimėliai ir robotai vietoje klasikinės konvejerio linijos

    Skirtingai nei tradicinėse gamyklose su konvejeriu, „Foxtron“ surinkime svarbų vaidmenį atlieka automatiniai AGV vežimėliai. Ant jų pritvirtinamas paruoštas karkasas, o vežimėlis perveža konstrukciją tarp skirtingų surinkimo stočių.

    Kėbulo panelės – stiklinės ir aliumininės – klijuojamos prie aliuminio rėmo. Didelių ir sunkių elementų perkėlimui bei tvirtinimui naudojami robotai: vienas kelia panelę, kitas pagal numatytą trajektoriją tepa sandariklį, o galutinį pritvirtinimą atlieka operatorius su mechanizuota įranga.

    Prieš pradedant realią gamybą, robotų ir žmonių darbo vietų sąveika buvo iš anksto modeliuota virtualioje aplinkoje. „Foxtron“ nurodo, kad gamykla pirmiausia buvo sukurta ir išbandyta kaip „digital twin“ (skaitmeninis dvynys), įvertinant medžiagų srautus, robotų pasiekiamumą, atstumus ir darbų seką.

    Skaitmeninis dvynys, našumo augimas ir DI kokybės kontrolė

    Bendrovė teigia, kad toks paruošimas dar iki fizinės gamyklos įrengimo leido pašalinti didžiąją dalį erdvinių konfliktų ir saugos rizikų. Anot „Foxtron“, taip pavyko eliminuoti apie 90 proc. galimų saugumo grėsmių bei konfliktų, susijusių su žmonių ir įrangos judėjimu.

    Taip pat buvo tikrinamas ir gamybos valdymo programinis sluoksnis, įskaitant PLC valdiklių programinę įrangą, identifikuojant „butelio kaklelius“ bei koreguojant AGV maršrutus. Įmonės pateikiamais duomenimis, toks pasiruošimas pagerino produktyvumą 30 proc., užduočių per valandą (JPH) skaičių padidino 27,7 proc., o per dieną pagaminamų autobusų skaičių – nuo 1,43 iki 2.

    Šiuo metu gamykloje dirba apie 100–150 operatorių, o metinis planas – maždaug 500 autobusų. „Foxtron“ pripažįsta siekianti dar didesnio automatizavimo, kad operatorių poreikis sumažėtų iki mažiau nei 100.

    Didelis automatizacijos lygis reiškia ir didesnį energijos poreikį, tačiau įmonė tvirtina galinti iki 80 proc. gamyklos energijos pasigaminti pati. Ant stogo įrengta 1,9 MW galios saulės elektrinė, taip pat naudojama 4,9 MW galios energijos kaupimo sistema.

    Kokybės kontrolė vykdoma kiekviename surinkimo etape pasitelkiant kompiuterinę regą ir dirbtinį intelektą. Nurodoma, kad klaidos – pavyzdžiui, netinkamai paklotas laidų pluoštas – aptinkamos iš karto, o sistema pateikia signalą taisymui dar prieš autobuso pervežimą į kitą stotį.

    Gamybos linijoje įrengtos aštuonios inspekcijos stotys: sistema, kaip teigiama, gali patikrinti daugiau nei 1 000 transporto priemonės elementų, o automatiniai testai apima 264 procesus gamybos metu.

  • „Tesla“ atskleidė „Cybercab“ gamybos triuką: be dažymo ir su 25 stotimis – ką tai keičia

    „Tesla“ atskleidė „Cybercab“ gamybos triuką: be dažymo ir su 25 stotimis – ką tai keičia

    Gamyba apversta aukštyn kojomis

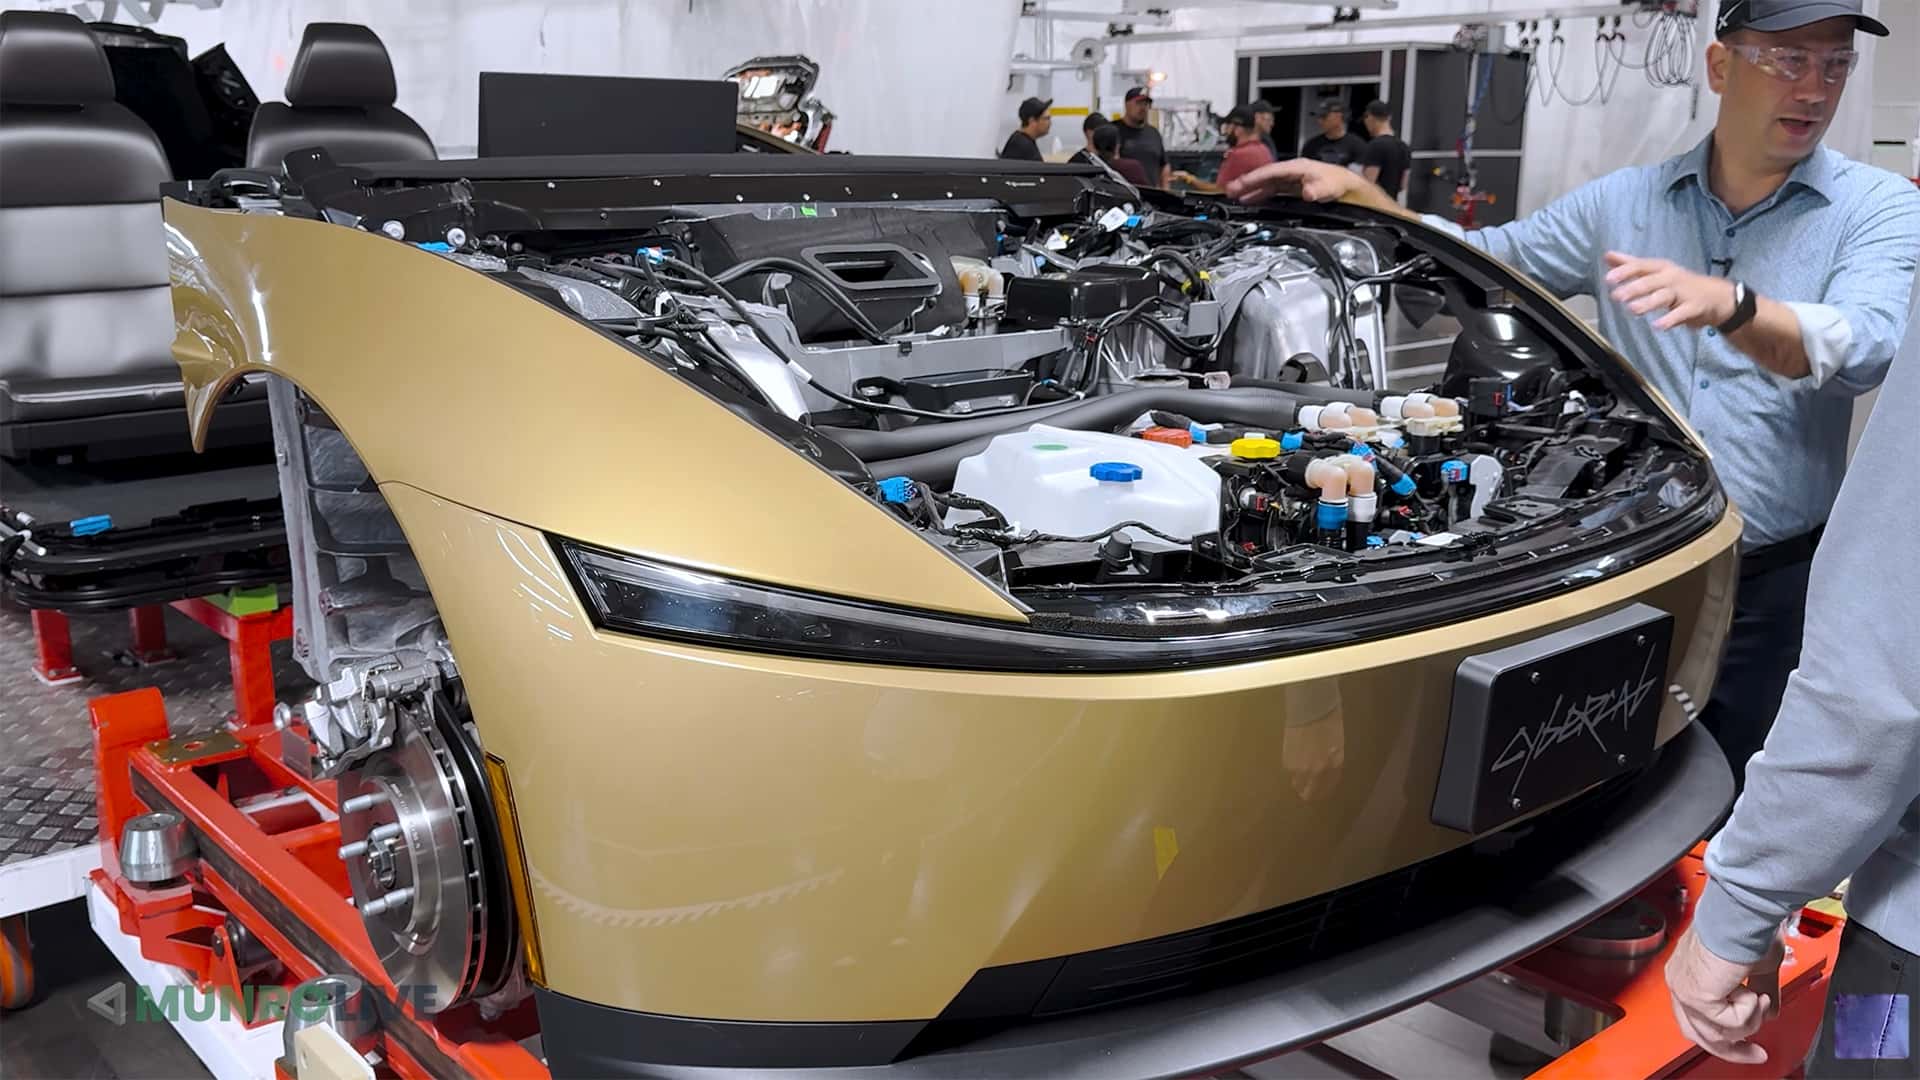
    „Tesla“ pristato naujas detales apie „Cybercab“ gamybą Teksaso gamykloje, kur įmonė bando praktiškai įgyvendinti vadinamąjį unboxed principą. Vietoje įprasto kelio, kai pirmiausia surenkamas kėbulas, jis dažomas, o tada pamažu „užpildomas“ laidais, agregatais ir salonu, „Cybercab“ konstruojamas iš atskirai paruoštų modulių.

    Šią schemą „Tesla“ aiškina kaip bandymą padidinti greitį ir efektyvumą: mažesnius mazgus lengviau pasiekti tiek žmonėms, tiek robotams, todėl mažėja „darbas giliai kėbulo viduje“. Pasak įmonės atstovų, linija yra apie 78 proc. automatizuota, o daug darbų, kurie tradiciškai vyksta galutinėje surinkimo stadijoje, perkeliami į ankstesnius etapus.

    Kaip sujungiami moduliai ir kodėl tai svarbu

    Pagal „Tesla“ pateikiamą logiką, priekinis modulis talpina maždaug pusę automobilio dalių ir turinio. Pavaros mazgas, pakaba ir šiluminės sistemos komponentai montuojami ant pozicionavimo platformos, o virš jų nuleidžiama priekinė struktūra, kurioje jau būna prietaisų skydelio elementai.

    Šoninės dalys surenkamos atskirai, dažnai plokščiai, patogiame aukštyje, o tai, „Tesla“ teigimu, leidžia greičiau montuoti virš galvos esančius komponentus. Sėdynės ir kiliminė danga tvirtinamos prie baterijos paketo, kurio viršutinis dangtis tuo pačiu tampa salono grindimis.

    Toliau šie iš anksto surinkti mazgai suvedami į automatinę sujungimo liniją jau su instaliuota dalimi laidų, žarnų ir kitų komponentų. Robotai pozicionuoja modulius ir juos sujungia, o po to automobilis keliauja į galutinę surinkimo atkarpą, kuri, „Tesla“ teigimu, sudaryta maždaug iš 25 stočių.

    25 stotys vietoje ilgos linijos

    Vienas labiausiai išskiriamų skaičių yra finalinės surinkimo dalies apimtis. „Tesla“ inžinerijos vadovas Larsas Moravy viešai lygino, kad „Model Y“ galutinėje surinkimo grandinėje stočių gali būti 5–10 kartų daugiau, todėl „Cybercab“ atveju tikimasi sutrumpinti laiką, mažinti užimamą plotą ir supaprastinti procesų seką.

    Įmonės pateikiamas pavyzdys – ratai montuojami priešpaskutinėje stotyje, o ant savo ratų automobilis pirmą kartą pilnai atsistoja beveik pačioje linijos pabaigoje. Tai atspindi idėją, kad didelė dalis tradicinės „pabaigos“ darbų atliekama dar modulių surinkimo fazėje.

    Be dažymo cecho: spalva įlieta gamyboje

    Dar vienas radikalus sprendimas – atsisakymas įprasto dažymo cecho. Vietoje to išoriniai plastikiniai kėbulo paneliai gaminami taip, kad spalva būtų „įlieta“ formavimo metu, o tai leidžia išvengti vieno brangiausių ir daugiausia vietos reikalaujančių automobilių gamybos etapų.

    „Tesla“ taip pat nurodo, kad priekiniai ir galiniai struktūriniai moduliai praleidžia elektrocheminio dengimo etapą, nors plieninės šoninės struktūros išlieka dengiamos. Įmonės atstovai tvirtina, kad įbrėžimai tokiame paviršiuje turi būti remontuojami panašiai kaip įprasto dažymo atveju, nors ilgaamžiškumo klausimas priklausys nuo realios eksploatacijos ir remonto praktikos.

    Tikrinimai etapais ir greitesnis gedimų susekimas

    Modulinė surinkimo logika taikoma ir testavimui. „Tesla“ teigia, kad tikrina atskirus komponentus prieš suformuodama didesnius mazgus, o vėliau tikrinimus kartoja aukštesniame surinkimo lygyje, taip sumažindama tikimybę, jog brokas bus aptiktas tik tuomet, kai detalė jau paslėpta giliai konstrukcijoje.

    Pasak gamintojo, priekinis modulis į sujungimo etapą atvyksta su prijungtais kompiuteriais ir jau patikrintomis sistemomis. Praktikoje tai gali reikšti mažiau „brangių netikėtumų“ vėlyvoje gamybos stadijoje, kai taisymai būna lėtesni ir brangesni.

    Gamybos pajėgumai ir realybė rinkoje

    „Tesla“ nurodo, kad esant pilnam tempu „Cybercab“ linija teoriškai galėtų pagaminti apie 125 000 automobilių per metus. Tuo pačiu įmonės atstovai užsimena, kad gamykla veikia ne kasdien, nes pagaminti automobilius šiuo metu galima greičiau, nei jie diegiami ir išplatinami realiame „Cybercab“ projekto įgyvendinime.

    Plačiau žiūrint, „Tesla“ tikslas didinti apimtis dera su viešai skelbtais bendrais planais iki 2030 metų reikšmingai kelti metinius pristatymus. Vis dėlto „Cybercab“ sėkmę nulems ne tik gamybos efektyvumas, bet ir reguliaciniai sprendimai, autonominio vairavimo brandumas, draudimo bei atsakomybės modeliai ir tai, kaip greitai paslauga bus plečiama už pilotinių teritorijų ribų.

    Ekspertai atkreipia dėmesį, kad automobilių pramonėje vis dažniau ieškoma būdų mažinti gamyklų sudėtingumą, trumpinti procesus ir perkelti daugiau darbų į modulių surinkimą. Panašias kryptis viešai yra aptarę ir kiti gamintojai, todėl „Tesla“ pasirinktas kelias gali tapti dar vienu ženklu, kad ateities gamyba bus labiau modulinė, labiau automatizuota ir mažiau priklausoma nuo klasikinių dažymo cechų.

  • Robotas įgijo lytėjimo pojūtį: DI valdoma oda gali iš esmės pakeisti mašinas

    Robotas įgijo lytėjimo pojūtį: DI valdoma oda gali iš esmės pakeisti mašinas

    Honkongo mokslo ir technologijų universitetas (HKUST) pranešė sukūręs robotinę ranką, kuri geba „jausti“ prisilietimą visame savo ilgyje, o ne tik griebtuvo zonoje. Projektas pavadintas EmArm ir sujungia standžią mechaninę konstrukciją su lanksčia jutikline oda, o prisilietimo duomenis realiu laiku interpretuoja dirbtinis intelektas.

    Skirtingai nei dauguma įprastų robotų, kurie daugiausia remiasi kameromis ir keliais taškiniais jutikliais, EmArm jutiklinė danga veikia kaip ištisinis „odos“ sluoksnis. Tyrėjų teigimu, bendras jutiklinės odos plotas viršija 71 000 kvadratinių milimetrų, todėl kontaktas aptinkamas ne epizodiškai, o praktiškai visoje rankos trajektorijoje.

    Nuo prisilietimo iki reakcijos

    Sistema sukurta remiantis žmogaus kūno logika, kurią mokslininkai apibūdina kaip kaulų, raumenų ir odos sąveiką. Jutikliai fiksuoja kontaktą ir spaudimą, o DI apdoroja signalus, kad suprastų situaciją ir parinktų tinkamą atsaką, pavyzdžiui, pakoreguotų judesį ar pakeistų maršrutą.

    Bandymuose EmArm atskyrė skirtingus prisilietimo tipus, įskaitant glostymą, gnybimą, stumtelėjimą, kutenimą ir smūgį. Kai kelyje atsirasdavo kliūtis, ranka ją aptikdavo per kontaktą ir perskaičiuodavo judėjimą taip, kad kliūtį apeitų, o ne tęstų veiksmą aklai.

    Tyrėjai taip pat demonstravo situaciją, kai ant mechanizmo nesimetriškai padėtas krepšinio kamuolys išbalansuoja apkrovą. Robotinė ranka automatiškai koregavo padėtį, kad išlaikytų pusiausvyrą, o lytėjimo informacija padėjo įvertinti pokyčius ne vien pagal vaizdą.

    Kas svarbiausia pramonėje ir medicinoje?

    Skelbiama, kad lytėjimo jautrumas pasiekė 97,9 proc., išlaikant tikslų aktyvavimą, o tai yra esminė sąlyga saugiam darbui šalia žmogaus. Praktikoje tokie sprendimai galėtų sumažinti riziką bendradarbiaujantiems robotams gamyboje, logistikos centruose ar atliekant pagalbines užduotis medicinoje ir slaugoje.

    Technologinis pokytis reikšmingas ir dėl to, kad lytėjimas robotams leidžia patikimiau spręsti uždavinius, kuriuose vien kamera nepakanka, pavyzdžiui, esant prastam apšvietimui, uždengtiems objektams ar atliekant subtilų suėmimą. Vis dėlto HKUST pabrėžia, kad tai kol kas yra mokslinių tyrimų prototipas, o ne pilnai parengtas masinei rinkai produktas.

    „Tai nereiškia, kad robotas prisilietimą patiria kaip žmogus ar jaučia emocijas, tačiau jis gali analizuoti spaudimo raštus ir pagal juos parinkti reakciją“, – nurodė projekto autoriai, aiškindami, kad sistema imituoja refleksus, bet ne žmogaus pojūčių patirtį.

    Tyrimo rezultatai publikuoti mokslo žurnale „Nature Sensors“, kur aprašoma vadinamoji įkūnytoji DI kryptis, kai mokymosi modeliai kuriami glaudžiai siejant programinę dalį su fiziniu kūnu. Tokia kryptis pastaraisiais metais sparčiai vystoma, nes leidžia robotams geriau prisitaikyti prie nenuspėjamų realaus pasaulio sąlygų.

  • DI gali paspartinti Lenkijos pramonę, bet įmones stabdo esminė baimė: kur slypi problema?

    Diskusijose apie pramonės modernizavimą vis dažniau akcentuojama, kad dirbtinis intelektas gali tapti vienu svarbiausių produktyvumo variklių. Vis dėlto Lenkijos įmonės DI diegia atsargiai, nes kartu su nauda mato ir rizikas, kurios gamybos sektoriuje vertinamos ypač griežtai.

    Apie tai kalbėta Katovicuose vykusiame Forum Nowego Przemysłu renginyje, kur dalyviai pabrėžė konservatyvų pramonės požiūrį į DI. Praktikoje daugeliui gamybos bendrovių svarbiausias klausimas nėra vien technologijos kaina ar grąža, o tai, ar sprendimas bus patikimas ir prognozuojamas realiomis cecho sąlygomis.

    Vienas iš ryškiausių stabdžių yra saugumas ir žinių trūkumas. Pramonėje klaida gali reikšti ne tik finansinius nuostolius, bet ir gamybos sustojimą, kokybės problemas ar papildomas rizikas darbuotojų saugai, todėl DI vertinamas griežčiau nei biuro procesų automatizavimas.

    Renginyje akcentuota, kad pramoniniai DI diegimai dažniausiai vykdomi uždaruose modeliuose, o ne atvirose, viešai prieinamose sistemose. Uždara aplinka čia laikoma privalumu, nes leidžia DI mokyti naudojant įmonės duomenis ir taip gauti sprendimus, pritaikytus konkretiems įrenginiams, gamybos režimams ir kokybės standartams.

    Tuo metu atviri didieji kalbos modeliai dažniau tinka kaip pagalbininkai administraciniuose procesuose, dokumentų rengime ar informacijos apibendrinime, bet ne kaip siaurai specializuoti įrankiai pramoninėms užduotims. Gamybai dažniau reikia modelių, kurie tiksliai apdoroja didelius srautų, sensorių ir kokybės kontrolės duomenis ir duoda patikimus, patikrinamus rezultatus.

    Diskusijos dalyviai taip pat teigė, kad gerai įdiegtas DI įrankis gali priartinti prie didesnės gamybos procesų autonomijos. Tačiau tam būtina aiški atsakomybė už sprendimų kokybę, duomenų valdymas, kibernetinis saugumas ir darbuotojų kompetencijų stiprinimas, kad DI taptų ne rizika, o kontroliuojamu pranašumu.

    Kalbėta ir apie robotizacijos kontekstą: santykinai mažas robotų naudojimas Lenkijos pramonėje siejamas su istoriniu pramonės profiliu ir tuo, kiek šalyje išvystytos sritys, kurios robotus diegia sparčiausiai. Pabrėžta, kad vien robotų skaičius, tenkantis 10 000 darbuotojų, ne visada tiksliai atspindi realų automatizacijos lygį, nes jį gali iškreipti pavieniai dideli projektai.

  • Skaitmenizacija, robotizacija ir DI gamyboje: kur baigiasi lūkesčiai ir prasideda reali nauda?

    Automatizacija, robotizacija ir gamybos skaitmenizacija jau kelerius metus iš „ateities fabriko“ vizijos persikėlė į kasdienę įmonių darbotvarkę. Vis dėlto pramonėje vis dažniau keliami ne pažadų, o realios grąžos klausimai: ką šios technologijos iš tiesų pakeitė produktyvumo, kokybės ir kaštų požiūriu.

    Ekspertai atkreipia dėmesį, kad naujos technologijos paprastai pereina kelis etapus: nuo entuziazmo ir per didelių lūkesčių iki nusivylimo ir galiausiai stabilaus, aiškiai pamatuojamo pritaikymo. Todėl šiandien svarbiausia tampa ne pats DI ar robotų diegimo faktas, o tai, ar įmonė geba pasirinkti tinkamus procesus ir turėti duomenis, leidžiančius įvertinti rezultatą.

    Ką duoda gamybos skaitmenizacija?

    Pramonėje skaitmenizacija dažniausiai siejama su duomenų surinkimu iš įrenginių, gamybos planavimu realiu laiku, kokybės kontrole ir gedimų prevencija. Tokie sprendimai gali sumažinti prastovas, greičiau aptikti broką ir geriau prognozuoti žaliavų bei energijos poreikį, tačiau tik tada, kai diegimas paremtas aiškiais verslo tikslais.

    Praktikoje įmonės dažnai susiduria su iššūkiu sujungti skirtingas sistemas ir suvienodinti duomenis, kad jie būtų palyginami ir patikimi. Būtent duomenų kokybė ir procesų standartizavimas neretai nulemia, ar investicija į skaitmeninius įrankius tampa konkurenciniu pranašumu, ar tik brangiu eksperimentu.

    Žmonės, kompetencijos ir saugumas

    Kartu su technologijomis išryškėja ir kompetencijų spraga: reikia darbuotojų, kurie gebėtų prižiūrėti automatizuotas linijas, analizuoti rodiklius ir priimti sprendimus remiantis duomenimis. Dėl to vis didesnę reikšmę įgyja kvalifikacijos kėlimas, vidinė komunikacija ir pokyčių valdymas gamyklose.

    DI pritaikymas gamyboje kelia ir papildomų klausimų dėl duomenų apsaugos bei patikimumo. Įmonėms svarbu užtikrinti saugų duomenų srautą, tinkamą jų saugojimą ir prieigos kontrolę, nes be šių pamatų skaitmeninė transformacija tampa rizikinga tiek veiklos tęstinumui, tiek komercinėms paslaptims.

    Diskusija apie realią grąžą

    Šios temos bus aptariamos pramonės bendruomenės diskusijoje Katovicuose vyksiančio renginio metu, kur dėmesys bus skiriamas investicijų tempui ir prioritetams, taip pat tam, kaip skaitmenizacija veikia gamybos kokybę ir kaštus. Organizatoriai žada akcentuoti verslo verifikaciją, kai rezultatai matuojami konkrečiais rodikliais, o ne vien deklaracijomis.

    Prieš diskusiją numatyta trumpo formato pristatymas apie tai, kad ateities gamykla prasideda nuo duomenų ir jų saugumo, o vėliau patirtimis dalinsis skirtingų pramonės sektorių atstovai. Tokios įžvalgos leidžia palyginti, kur technologijos jau veikia kaip standartas, o kur vis dar lieka daug nepanaudoto potencialo.

  • Paryžiaus „Inbolt“ pritraukė 11 mln. eurų: DI rega žada pramoniniams robotams darbą be klaidų

    Paryžiaus „Inbolt“ pritraukė 11 mln. eurų: DI rega žada pramoniniams robotams darbą be klaidų

    Kas yra „Inbolt“ ir ką kuria

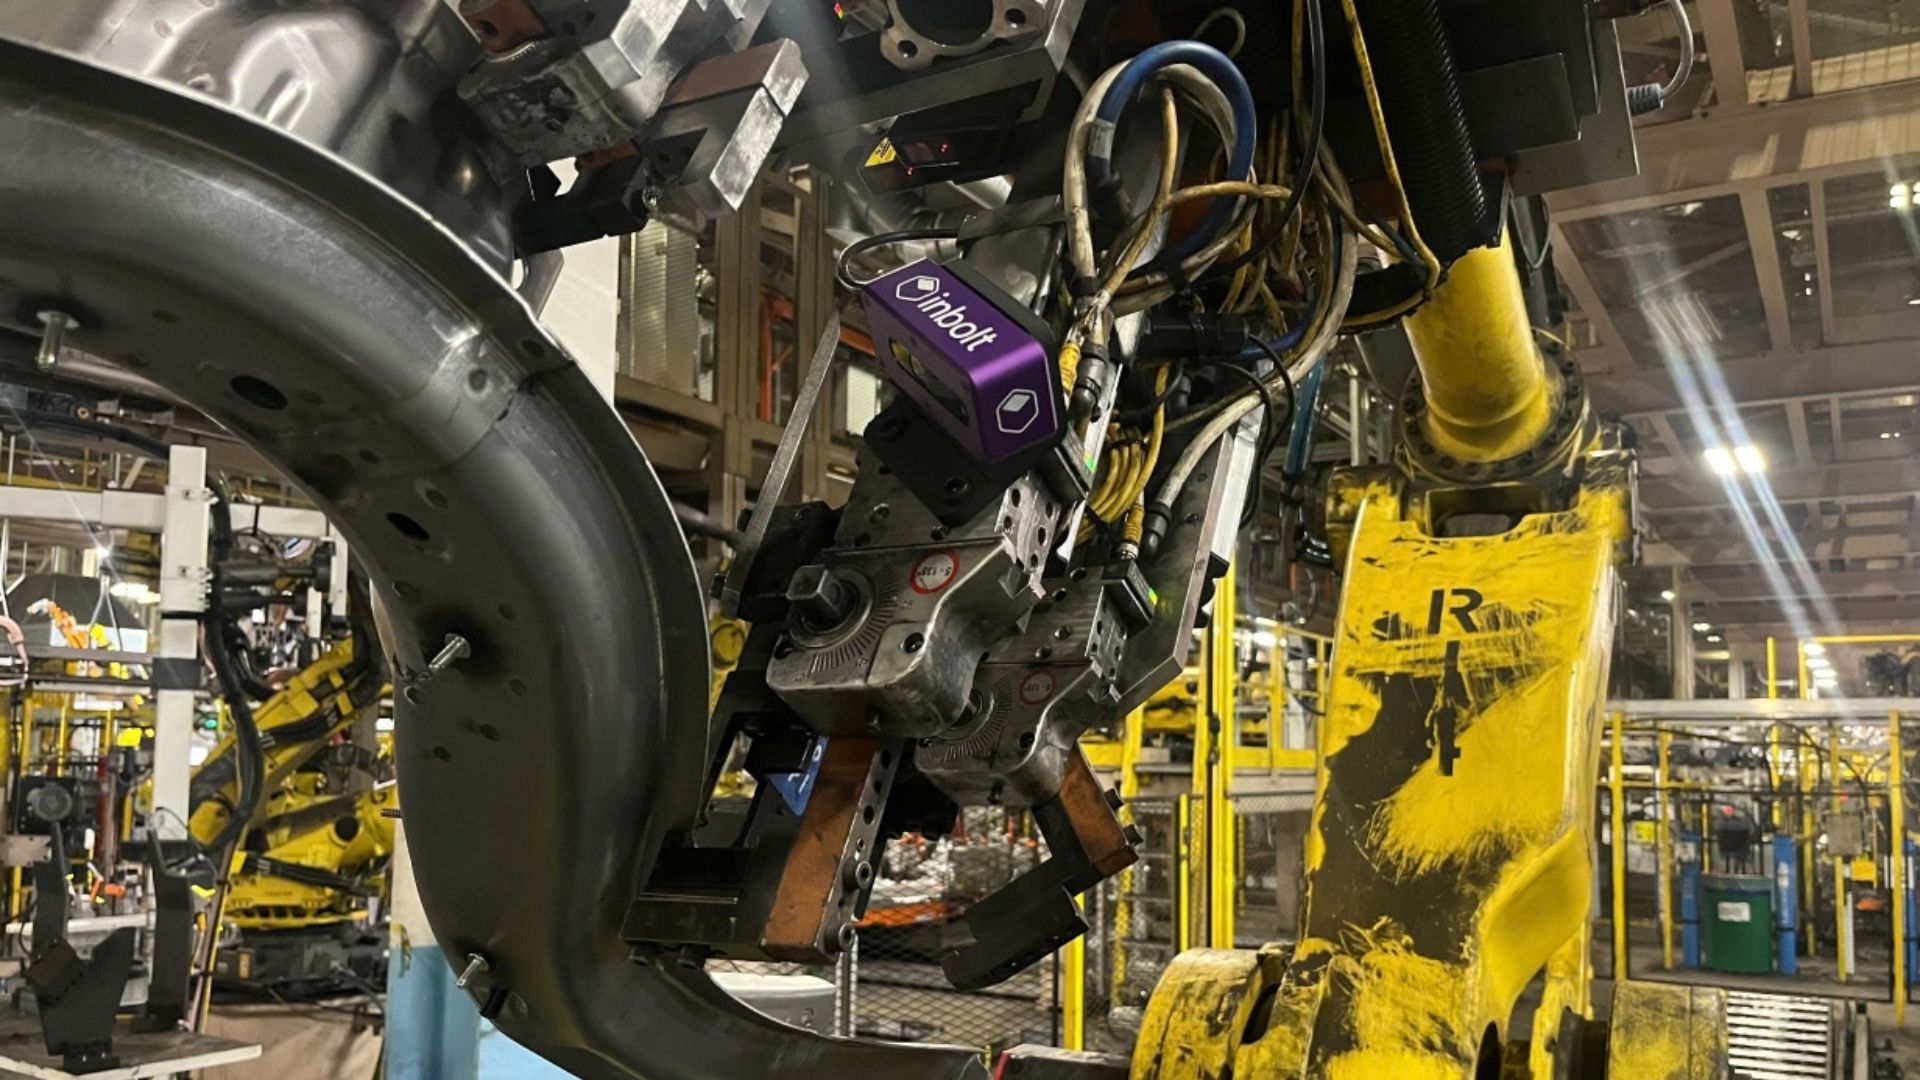
    Paryžiuje įsikūręs robotų intelekto startuolis „Inbolt“ pritraukė 11 mln. eurų investiciją, kurią žada skirti plėtrai JAV ir Azijos–Ramiojo vandenyno regione bei įėjimui į du naujus sektorius – duomenų centrus ir elektronikos gamybą. Bendrovė kuria sprendimą, leidžiantį pramoniniams robotams realiu laiku „matyti“ aplinką, suprasti pokyčius ir koreguoti veiksmus.

    Pasak įmonės, daugelis šiandien gamyboje veikiančių robotų dirba pagal iš anksto apibrėžtus scenarijus ir dažnai „nemato“ smulkių nukrypimų: detalės pasislinkimo, įrankio nusidėvėjimo ar natūralių variacijų linijoje. Tokiose situacijose robotai gali sustoti, generuoti klaidą arba pagaminti broką, o tai tiesiogiai virsta neplanuotomis prastovomis.

    Investicijos detalės ir planai

    Investicijų etapui vadovavo naujas investuotojas „Shift4Good“, taip pat prisidėjo „Bridges Climate Transition Partners“. Prie raundo prisijungė ir esami investuotojai „BNP Paribas Développement“ bei „Ora Global“, o bendra „Inbolt“ pritraukto kapitalo suma, bendrovės teigimu, pasiekė 30 mln. eurų.

    Bendrovė įkurta 2019 metais, ją įsteigė vadovas Rudy Cohen, operacijų vadovė Albane Dersy ir technologijų vadovas Louis Dumas. „Inbolt“ teigia kurianti „bendros paskirties“ DI modelį, pritaikomą skirtingiems procesams, detalėms ir darbo stotims, kad automatizacija būtų diegiama greičiau ir pigiau.

    „Robotai penkiasdešimt metų dirbo aklai. Problema ne geresnė įranga, o tai, kad kiekvienam robotui, nepriklausomai nuo gamintojo, reikia suteikti gebėjimą realiu laiku matyti ir prisitaikyti“, – sakė „Inbolt“ bendraįkūrėjas ir vadovas Rudy Cohen.

    Kaip veikia sprendimas ir kur jis taikomas

    „Inbolt“ sprendimo esmė – 3D rega ir nuo įrangos nepriklausomas DI programinės įrangos sluoksnis, kuris leidžia robotui suvokti aplinką ir realiu laiku koreguoti valdymo ciklus. Tokia logika aktuali gamyboje, kur net nedidelis paklaidos pokytis gali reikšti, kad detalė bus įstatyta netiksliai, įrankis sureaguos ne taip, kaip numatyta, o galutinis rezultatas neatitiks kokybės reikalavimų.

    Įmonė akcentuoja, kad sistemą galima diegti tiek naujose, tiek jau veikiančiose gamybos linijose, taip modernizuojant automatizaciją nekeičiant visos įdiegtos robotikos. Sprendimas, pasak bendrovės, veikia su pagrindinėmis pramoninių robotų platformomis, tarp jų FANUC, ABB, KUKA, Yaskawa, Comau ir „Universal Robots“.

    Šis požiūris atitinka platesnę rinkos kryptį, kai DI iš programinių biurų įrankių vis dažniau keliasi į fizinį pasaulį: gamyklas, sandėlius ir infrastruktūros objektus. Praktinė vertė čia matuojama ne tik tikslumu, bet ir mažesniu prastovų skaičiumi, greitesniu perkonfigūravimu bei galimybe lankščiau reaguoti į kintančias sąlygas linijoje.

    „DI vis dažniau išeina už ekranų ribų ir ateina į gamyklas bei mašinas. „Inbolt“ leidžia robotus diegti greičiau ir užtikrinti gerokai didesnį tikslumą bei lankstumą kintančioje aplinkoje“, – sakė „Shift4Good“ partneris Julien Baumont.

    Plėtrai JAV „Inbolt“ jau yra atidariusi biurą Detroite 2026 metais, o naujas kapitalas turėtų paspartinti augimą ir Azijos–Ramiojo vandenyno regione. Bendrovė taip pat taikosi į duomenų centrus ir elektronikos gamybą – sritis, kuriose svarbūs itin tikslūs veiksmai, patikimumas ir minimalus klaidų toleravimas.

    „Inbolt“ teigimu, jos sprendimai jau įdiegti daugiau nei 200 robotų daugiau nei 100 gamyklų trijuose žemynuose. Tarp įvardijamų klientų – Bosch, Beko, Flex, Ford, Stellantis ir Toyota.

  • DI ateina į gamyklas ir vertina vadovus: kodėl efektyvumo rodikliai gali paliesti net prezidentus

    Dirbtinis intelektas vis dažniau diegiamas ne tik kaip įprastos automatizacijos priedas, bet ir kaip sprendimų priėmimo įrankis, keičiantis gamybos valdymą. Pramonėje DI padeda robotams ir sistemoms „matyti“ daugiau: apdoroti vaizdo, jutiklių ir procesų duomenis realiu laiku bei siūlyti optimalius veiksmus.

    Toks pokytis ypač svarbus sektoriams, kuriuose didelę savikainos dalį sudaro žaliavos, energija ir prastovų kaina. Medienos apdirbimas, automobilių pramonė, logistika ir energetika DI taiko ten, kur svarbiausia yra greitis, tikslumas ir nuosekli kokybės kontrolė.

    DI robotams suteikia „pojūčius“

    Šiuolaikinė robotika vis dažniau remiasi kompiuterine rega ir pažangia analitika, todėl robotų darbo trajektorijos, jėgos parinkimas ir operacijų tikslumas gali būti koreguojami pagal aplinkos signalus. Kuo daugiau duomenų patenka į algoritmą, tuo geriau sistema geba atpažinti nukrypimus ir sumažinti klaidų skaičių.

    Praktikoje tai reiškia, kad DI gali ne tik atlikti užduotis, bet ir pateikti sprendimų rekomendacijas operatoriui, meistrui ar gamybos vadovui. Kai įmonės turi didelę automatizuotų įrenginių bazę, DI dažnai diegiamas papildomai, prijungiant skaičiavimo įrangą prie PLC valdiklių ir gamybinių duomenų srautų.

    Didžiausi iššūkiai prasideda ten, kur reikia ilgai mokyti modelius ir surinkti didelius, kokybiškus duomenų rinkinius. Pavyzdžiui, medienos kokybės kontrolėje defektų įvairovė tokia didelė, kad paprasta kamera gali dalies jų nepastebėti, o dalį gerų gaminių atmesti kaip broką, todėl realiai kuriamos sudėtingesnės 3D ir vaizdo analizės schemos.

    Kodėl duomenys tampa konkurenciniu pranašumu

    Gamyboje duomenys vis dažniau laikomi strateginiu turtu, nes nuo jų priklauso, kaip greitai ir tiksliai DI atpažins broką, prastovų priežastis ar proceso nuokrypius. Dėl to įmonės retai dalijasi defektų bibliotekomis ir mokymo duomenimis, nes jie atspindi konkrečią technologiją, medžiagas ir tiekimo grandinę.

    Net turint panašius duomenis, rezultatai gali skirtis, nes svarbi ne tik medžiaga, bet ir tai, kaip suformuotos taisyklės, ribos, mokymo metodika ir kokie tikslai keliami. Dėl didelių skaičiavimo poreikių DI mokymas dažnai vyksta duomenų centruose, o į gamyklą perkeliami „lengvesni“ vykdomieji modeliai.

    Augantis skaičiavimo poreikis reiškia ir didesnį energijos suvartojimą, todėl pramonė ieško efektyvesnių sprendimų. Vis daugiau dėmesio skiriama specializuotiems akceleratoriams ir naujoms architektūroms, kurios mažina šilumos nuostolius ir aušinimo kaštus, nes būtent energija tampa vienu iš ribojančių veiksnių.

    DI keičia vadovų darbą

    Didžiausias lūžis vyksta ne tik ceche, bet ir vadovų lygmenyje: DI ima automatiškai agreguoti gamybos, kokybės, logistikos ir finansinius rodiklius bei pateikti įžvalgas, kurios anksčiau keliaudavo per kelis valdymo sluoksnius. Tai mažina ataskaitų rengimo naštą ir spartina sprendimų priėmimą.

    Tokioje aplinkoje vertinimas vis labiau remiasi duomenimis, todėl optimizacijos galimybės atsiveria būtent vadybos grandyje. Kai sistemos gali tiksliau parodyti, kur stringa planavimas, atsargų valdymas ar prastovų priežastys, DI natūraliai tampa įrankiu vertinti vadovų efektyvumą pagal faktinius rezultatus.

    „Ataskaitos anksčiau keliaudavo per kelis lygius, o dalį šio darbo šiandien gali atlikti elektroninis asistentas“, – sakė pramonės technologijų plėtros ekspertas.

    Tai nereiškia, kad DI automatiškai pakeis žmones, tačiau jis keičia reikalavimus kompetencijoms. Darbuotojams ir vadovams vis svarbiau greitai perprasti naujas sąsajas, duomenų logiką ir sprendimų ribas, o įmonėms tampa kritiška derinti patyrusių specialistų proceso žinias su jaunesnių inžinierių skaitmeniniais įgūdžiais.

    Ilgainiui DI diegimas dažniau siejamas su produktyvumo didinimu, o ne su tiesioginiu etatų mažinimu, nes prarasti kvalifikuotus žmones tampa brangu. Tačiau atsakomybės centrai keičiasi: daugiau užduočių automatizuojama analizėje ir planavime, todėl vadovams tenka aiškiau apibrėžti tikslus, priimti sprendimus greičiau ir pagrįsti juos duomenimis.

  • ARP investuoja apie 17 mln. eurų į ZGM Zębiec: automatizuota bentonito gamyba startuos 2026 metais

    Lenkijos Pramonės plėtros agentūra ARP pasirašė investicinę sutartį su kasybos ir metalurgijos bendrove ZGM Zębiec, pagal kurią agentūra įsigys naujai leidžiamas įmonės akcijas. Sutartis numato kapitalo didinimą keliais etapais, o lėšos bus skirtos gamybos pajėgumų plėtrai bentonitų ir bentonitinių mišinių segmente.

    Pagal paskelbtą informaciją, bendra planuojamo dokapitalizavimo vertė sieks apie 74,5 mln. Lenkijos zlotų, tai yra maždaug 17 mln. eurų. Numatyta, kad investicijos bus įgyvendinamos per kelis nuoseklius akcijų emisijos etapus 2026–2027 metais.

    Projekto esmė – nauja, pilnai automatizuota gamybos linija, kuri turėtų reikšmingai padidinti ZGM Zębiec pajėgumus bentonitų ir jų mišinių srityje. Šios žaliavos plačiai naudojamos pramonėje, įskaitant liejyklas, gręžinių sprendimus, statybines medžiagas ir kitas technologines grandines, kur reikalingos rišamosios ar sandarinamosios savybės.

    Kas numatyta projekte?

    ARP ir ZGM Zębiec skelbia, kad darbų pradžia planuojama 2026 metų trečiąjį ketvirtį, o pabaiga – 2028 metų trečiąjį ketvirtį. Toks grafikas rodo, jog investicija apima ne tik įrangos įsigijimą, bet ir projektavimą, statybos bei paleidimo derinimo darbus.

    Įmonės vertinimu, automatizacija ir naujos linijos įdiegimas turėtų leisti beveik padvigubinti gamybos apimtis. Kartu tai paprastai reiškia stabilesnę produkcijos kokybę, mažesnes vieneto sąnaudas ir didesnį lankstumą aptarnaujant tiek vietos, tiek eksporto užsakymus.

    „Ši investicija yra nuoseklios ARP misijos dalis – remti Lenkijos įmones jų plėtros etape. Projektas sustiprins bendrovės pozicijas bentonitų segmente ir didins visos ekonomikos konkurencingumą“, – sakė ARP valdybos viceprezidentas Marek Zaleśny.

    „Su ARP parama pradedame projektą, turintį esminę reikšmę įmonės ateičiai. Investicija leis beveik padvigubinti pajėgumus, įdiegti modernias technologijas ir padidinti mūsų produktų konkurencingumą vidaus ir užsienio rinkose“, – sakė ZGM Zębiec vadovė Katarzyna Bernaciak.

    Ką gamina ZGM Zębiec?

    ARP nurodo, kad ZGM Zębiec veiklą vysto dviejose kryptyse. Viena jų – mineralinių žaliavų perdirbimas, įskaitant bentonitus ir bentonitinius mišinius, o kita – metalo gaminių gamyba, tarp jų ir centrinio šildymo katilai, pritaikyti kūrenimui granulėmis.

    Tokios dviejų segmentų veiklos derinys leidžia bendrovei išskaidyti rizikas, tačiau kartu kelia poreikį tikslingai investuoti į konkurencingiausias nišas. ARP kapitalo injekcija rodo, kad prioritetas teikiamas aukštesnės pridėtinės vertės mineralinių medžiagų gamybai ir pajėgumų plėtrai, orientuotai į pramonės paklausą.